法兰管件锻造加工工艺对比:山西管家营法兰锻造的优势分析
📅 2026-10-01
🔖 山西管家营法兰锻造有限公司,法兰管件,锻造加工,高压法兰,管道配件,五金锻件,工业紧固件
在石油化工、电力及船舶重工领域,法兰管件作为连接系统的关键节点,其成型工艺直接决定了密封面在高压工况下的稳定性。目前行业内主要分为自由锻+机加工、胎模锻以及辗环工艺三条路线。山西管家营法兰锻造有限公司结合多年生产数据,对这三种工艺在高压法兰制造中的适用性进行了技术对比。
一、不同锻造工艺的参数对比
自由锻工艺依靠平砧或型砧逐步成型,适合单件小批量的大型法兰管件,单件重量可达3吨以上,但余量大、纤维流线易被切断。胎模锻在模腔内一次成型,晶粒度可稳定控制在5-7级,适合DN200以下的中小型管道配件。辗环工艺则通过径向-轴向双向碾压,使五金锻件金属流线沿圆周连续分布,疲劳寿命较自由锻提升约25%。
二、高压法兰成型的关键控制点
针对高压法兰的锻造加工,山西管家营法兰锻造有限公司在三个环节执行加严标准:
- 始锻温度控制:碳钢及合金钢严格控制在1150℃-1200℃,避免过热导致晶粒粗化。
- 终锻温度窗口:不低于850℃,确保锻件内部无加工硬化裂纹。
- 锻后热处理:对工业紧固件配套法兰实施正火+回火处理,硬度偏差控制在±15HB以内。
三、常见工艺缺陷与应对
实际生产中,法兰管件易出现折叠、白点及带状组织三类缺陷。折叠多源于模锻时预成型坯料放置偏心,可通过增加预锻工步解决。白点则与锻后冷却速度有关,山西管家营法兰锻造有限公司对壁厚超过80mm的管道配件采用坑冷+去氢退火,氢含量控制在2ppm以下。带状组织需通过多次镦拔改善,往往需要2-3火次完成。
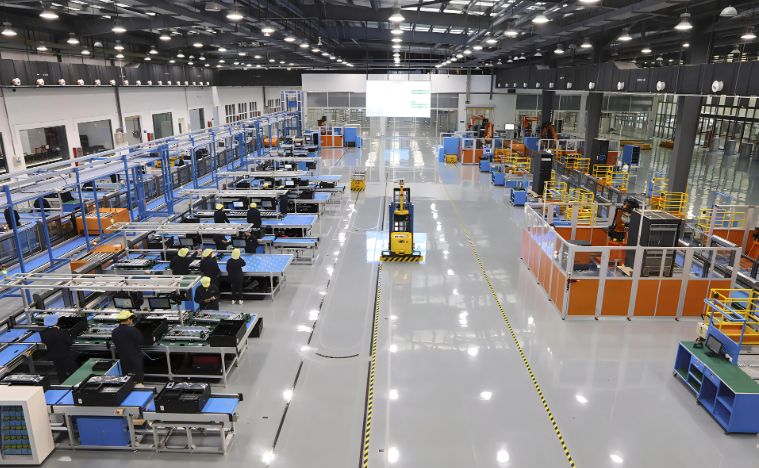
对比外协加工与自建锻造线,山西管家营法兰锻造有限公司的优势在于全流程可控——从下料、加热、锻造到热处理及理化检测,均在厂内闭环完成。对于需要同时采购高压法兰、管道配件和工业紧固件的项目,可减少多供应商带来的材质追溯断点。若您有非标五金锻件的定制需求,技术团队可依据工况参数提供锻造工艺方案。